
Een jaskraag is niet zomaar een opgevouwen stuk stof. Het is een dragend structureel onderdeel dat zijn vorm moet behouden door jarenlange slijtage, herhaalde stomerijen en talloze vouwcycli. Het type kraag dat een ontwerper selecteert, bepaalt het tussenvoeringsysteem dat dit ondersteunt, de naaivolgorde, de perstoleranties en de uiteindelijke kostenstructuur van het kledingstuk.
Al bijna dertig jaar produceert onze fabriek in Rugao, China, geweven en non-woven tussenvoeringen voor jassenfabrikanten in heel Europa, Amerika, Zuid-Korea en Zuidoost-Azië. Gedurende die tijd heeft ons technische team duizenden kraagconstructies in elke belangrijke stijl geëvalueerd. Deze gids destilleert wat we hebben geleerd over de zes belangrijkste categorieën van jaskraagen, hoe ze zich structureel gedragen en welke tussenvoeringmaterialen de schoonste rollijn, de stevigste inkeping en het langst durende vormgeheugen produceren.
De volgende regels zijn van toepassing op zowel de productie van industriële jassen als op klein atelierwerk. Als u een kledingingenieur, een kwaliteitscontrolemanager of een inkoopspecialist bent die op zoek is naar... tussenvoeringmaterialen die voorspelbaar presteren onder productieomstandigheden , zal de onderstaande informatie u helpen betere beslissingen te nemen.
De belangrijkste soorten jaskraag in één oogopslag
Zeskraagfamilies domineren het hedendaagse jasontwerp. De onderstaande tabel vergelijkt ze op vijf factoren die er het meest toe doen bij de productie: silhouet, structurele stijfheid, veel voorkomende toepassingen en de richting waarin de tussenvoering moet werken.
| Kraagtype | Silhouet | Structureel niveau | Typische vachtstijlen | Interlining richting |
|---|---|---|---|---|
| Inkeping kraag | Getrapte inkeping op de reversverbinding | Middelmatig | Blazers, trenchcoats, autojassen | Middelmatig-weight woven fusible |
| Piek-revers | Naar boven wijzende reverstips | Hoog | Smokings, formele overjassen, jassen met dubbele rij knopen | Stevig canvas of haartussenvoering |
| Sjaalkraag | Doorlopende curve, geen inkeping | Zachte rol | Dinerjasjes, manteljassen, vestjassen | Bias-cut zacht geweven of non-woven |
| Mandarijn kraag | Gesloten verticale standband | Stevige kolom | Minimalistische jassen, werkkleding, Aziatisch geïnspireerde bovenkleding | Stevig zelfdragend vlies |
| Converteerbare kraag | Draagbaar open of gesloten | Veelzijdig | Casual tot semi-formele jassen | Evenwichtige stabiliteit geweven |
| Polokraag | Korte zachte band | Ontspannen | Weekendjassen, sportjassen | Lichtgewicht of geen tussenvoering |
Deze classificaties zijn van belang omdat leveranciers van interlining producten categoriseren op basis van gewicht, weefdichtheid, coatingtype en stijfheid. Door de kraagfamilie aan te passen aan de juiste tussenvoeringspecificaties voorkomt u kostbaar nawerk tijdens het fuseren en persen.
Gestructureerde reverskragen: inkeping en piek
Notch- en peak-revers vormen de ruggengraat van een op maat gemaakt jasontwerp. Beide hebben een revers die vanaf de borst naar buiten vouwt en een kraag die zich om de achterkant van de nek wikkelt. Wat hen onderscheidt is de vorm van de klooflijn en de richting van de reverspunt.
Inkeping kraag
De inkepingskraag heeft een getrapte uitsnijding op het punt waar de kraag samenkomt met de revers. Hierdoor ontstaat de bekende V-vormige opening op de borst, die de aandacht verticaal trekt en de drager groter en smaller doet lijken. De kraag met inkeping is een standaardkeuze voor blazers met één rij knopen, trenchcoats en casual overjassen.
Vanuit productieperspectief voegt de inkeping één cruciale complicatie toe: twee kruisende vouwlijnen moeten perfect op één lijn liggen. De reversrollijn en de kraagbreeklijn ontmoeten elkaar bij de inkeping, en elke inconsistentie in de stijfheid van de tussenvoering aan weerszijden van die kruising zal ervoor zorgen dat de inkeping gaat gapen of ongelijkmatig vouwt. De praktijk in de sector vraagt om a middelzware geweven smeltbare tussenvoering, doorgaans in het bereik van 40 tot 70 g/m² met lijmlaag, gesmolten bij 150 tot 160 °C gedurende 12 tot 15 seconden , om de revers te stabiliseren zonder hem plankachtig te maken.
Piek-revers
De piek-revers zijn zo gesneden dat de revers naar boven wijst in de richting van de schouder, waardoor een brede, gezaghebbende visuele indruk ontstaat. Dit is de standaardrevers voor jassen met dubbele rij knopen, smokings en formele overjassen. De opwaartse oriëntatie betekent dat de revers weerstand moet bieden aan de zwaartekracht wanneer de jas open is. Zonder een stevige tussenvoering zal de klep na een seizoen dragen naar voren hangen.
Voor peak-revers worden tussenvoeringen van canvas of haar met een hogere stijfheidsmodulus aanbevolen. Deze producten combineren doorgaans een katoenen of wollen basis met een discontinue kleeflaag waardoor de revers zacht kan rollen in het bovenste derde deel, terwijl hij op de punt stevig blijft. De beoogde buigstijfheid voor een peak-revers in een wollen coating van 350 g/m² is ongeveer 30 tot 50 procent hoger dan wat een notch-revers vereist in hetzelfde stofgewicht.
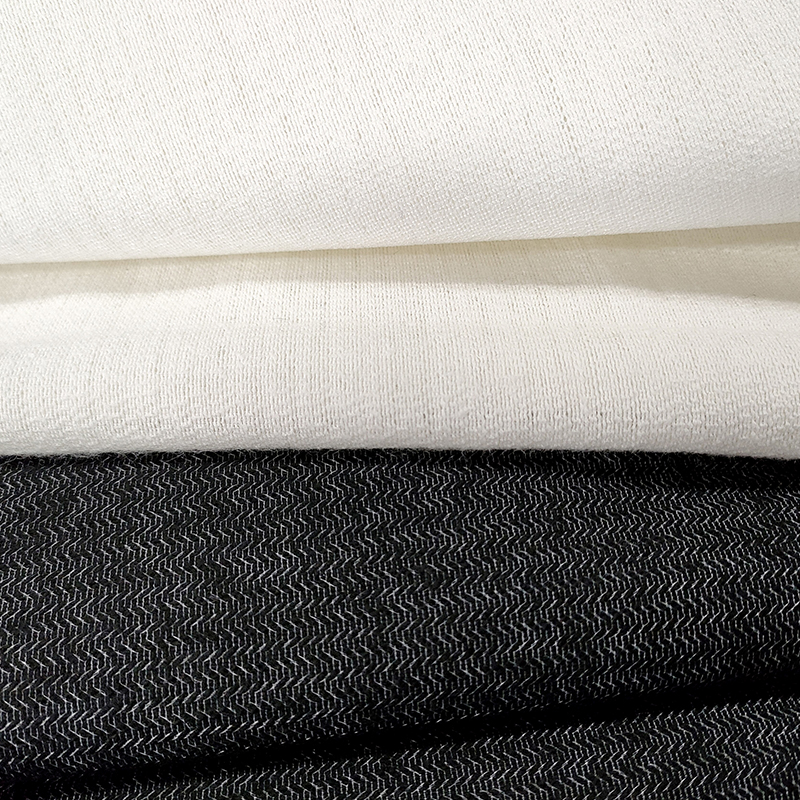 Interlining van canvas en haar voor gestructureerde piekrevers Deze tussenvoeringcategorie biedt de hogere buigstijfheid die nodig is voor peak-revers in zware wollen coatings, waardoor de revers zacht rolt terwijl hij stevig blijft op de punt. Bekijk Product →
De sjaalkraag: een doorlopende rol ontwerpen
De sjaalkraag is één doorlopende band die vanaf de nek over de borst loopt en eindigt bij het natuurlijke knooppunt. Er is geen inkeping, geen reversverbinding en geen breuk in de visuele lijn. Dit is de kraag van smokingjasjes, manteljassen en veel moderne minimalistische overjassen.
Omdat de sjaalkraag rolt in plaats van vouwt, stelt deze unieke eisen aan de tussenvoering. De rollijn wordt gevormd door stoflagen op elkaar te stapelen: de buitenste schilstof, de tussenvoering en de stof onder de kraag. Elke laag moet een compatibel buiggedrag hebben, anders zal de rol tijdens slijtage naar binnen of naar buiten drijven.
De meest voorkomende fout bij het maken van een sjaalkraag is het afsnijden van de tussenvoering op de rechte draad. De juiste methode is het doorknippen van de tussenvoering van de sjaalkraag echte bias op 45 graden zodat de tussenvoering zich zonder plooien aanpast aan de gebogen rollijn. Een opgeruwde of geborstelde geweven tussenvoering is vooral effectief omdat de vezelpool de schaalstof vastgrijpt en voorkomt dat de lagen verschuiven tijdens het samensmelten en persen.
In de praktijk adviseren wij voor een sjaalkraag in een stof van 300 tot 400 g/m² een schuin gesneden, opgeruwde tussenvoering met een gesmolten gewicht van 55 tot 75 g/m² , geperst bij 155 °C met een druk van 3,5 tot 4,5 bar gedurende 12 seconden. Deze combinatie zorgt voor de zachte, opgerolde voorkant en de stevige neksteun die een op maat gemaakte sjaalkraag nodig heeft.
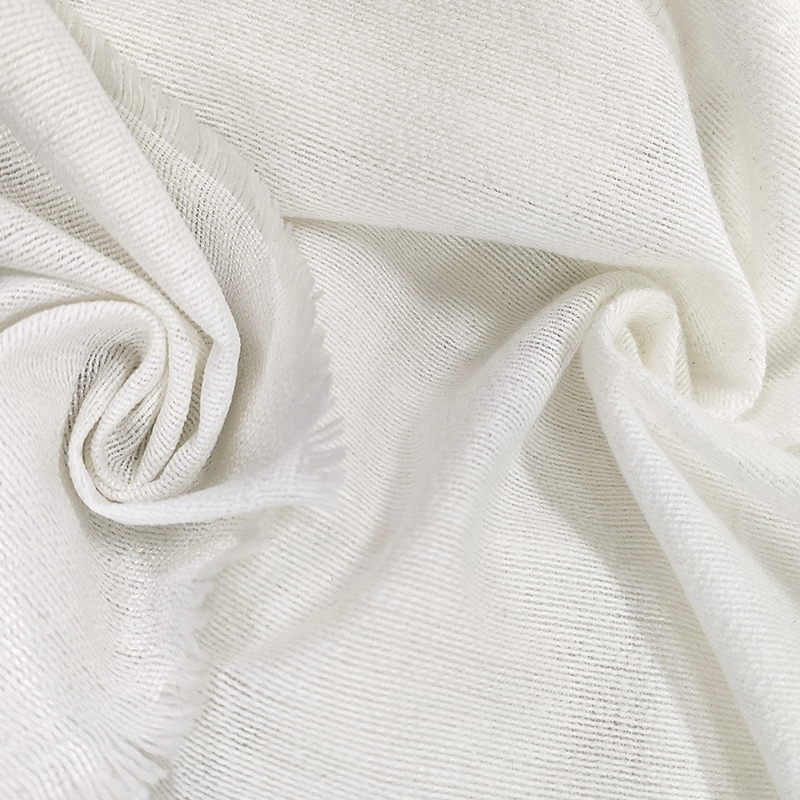 Opgeruwde tussenvoering voor zachtgerolde sjaalkragen Deze schuin gesneden, opgeruwde tussenvoering wordt aanbevolen voor sjaalkragen van middelzware stoffen en smelt bij gecontroleerde temperatuur en druk samen om een zachte voorkant te creëren met stevige ondersteuning van de nek. Bekijk Product →
Stand- en mandarijnkragen: de verticale band
Mandarijn- en opstaande kragen zijn verticale banden die de nek omsluiten zonder om te vouwen. Ze verschijnen in minimalistische jassen, werkkleding en bovenkleding met Aziatische invloeden. De kraag staat op zichzelf, wat betekent dat de tussenvoering drukweerstand moet bieden in verticale richting in plaats van buigweerstand langs een vouwlijn.
De kritische afmeting is de kraaghoogte, die varieert van 3 cm voor een lage bandstijl tot 6 cm of meer voor een opvallende opstaande kraag . Naarmate de hoogte toeneemt, moet de tussenvoering steeds stijver worden om te voorkomen dat de halsband knikt wanneer de drager zijn hoofd draait. Voor halsbanden groter dan 5 cm is vaak een dubbellaags tussenvoeringsysteem vereist: een stevige smeltlijm op de buitenste laag en een lichtere, zachtere stabilisator op de binnenste laag om de nek te dempen.
Niet-geweven tussenvoeringen presteren goed in deze toepassing omdat ze een uniforme stijfheid in alle richtingen bieden. Een thermo-bond of chemisch gebonden niet-geweven materiaal 60 tot 90 g/m² biedt voldoende body voor de meeste staande halsbanden. Voor zwaardere wollen coatings boven 450 g/m² is een met hars gecoate geweven tussenvoering met een hoge kettingdichtheid de veiligere keuze, omdat deze voorkomt dat de kraag over de lengte uitrekt wanneer het kledingstuk over het hoofd wordt getrokken.
De smelttemperatuur voor standkragen verdient speciale aandacht. Omdat de tussenvoering over een smal gebogen gebied moet hechten, is deze kwetsbaar voor optillen van de randen. Wij adviseren een tweetrapspersen: eerst bij 160 °C gedurende 10 seconden, daarna een tweede persing bij 145 °C gedurende 8 seconden nadat de kraag is gevouwen en doorgestikt. Deze aanpak in twee fasen vergrendelt de vorm beter dan een enkele hete pers.
Converteerbare en polokragen: flexibiliteit door ontwerp
Converteerbare halsbanden zijn ontworpen om open gedragen te worden met de bovenste knopen los of gesloten met de kraag plat gevouwen. De tussenvoering moet daarom plaats bieden aan twee verschillende vormgeheugens zonder zichtbare spanningsmarkeringen. Dit wordt bereikt door gebruik te maken van een geweven tussenvoering met een evenwichtige schering- en inslagstabiliteit, doorgaans een constructie met platbinding met gelijke draaddichtheid in beide richtingen.
Polokragen daarentegen zijn korte banden die gebruik maken van een zachte geribbelde stof, een gebreide structuur of een sponsachtig dubbel breisel en die minimale of geen tussenvoering vereisen. Wanneer de schaalstof te los is om de kraagband rechtop te houden, wordt er een zeer licht vlies gebruikt 20 tot 35 g/m² is alleen aan de binnenkant van de kraag versmolten om de vouw te stabiliseren zonder de drapering in gevaar te brengen.
Ontwerpers moeten er rekening mee houden dat converteerbare kragen op waterdichte of gevoerde buitenjassen waterbestendige tussenvoeringkleefstoffen vereisen. Standaard smeltbare polyamideharsen worden ongeveer zacht 120 °C en herhaaldelijk wassen bij 40 °C kan de hechting geleidelijk verzwakken. Een copolyamidekleefstof met een hoger smeltpunt, gesmolten bij 165 tot 170 °C, geeft de kraag een betere wasduurzaamheid zonder de stijfheid te vergroten.
Hoe het type kraag de selectie van interlining bepaalt
Het kiezen van tussenvoering op kraagtype is betrouwbaarder dan alleen op kledingstuktype kiezen. De kraag is het meest veeleisende deel van de vacht wat betreft vormbehoud en ondervindt de meeste mechanische belasting.
Geweven tussenvoering voor gestructureerde kragen
Geweven tussenvoeringen zijn gemaakt van katoen, polyester of gemengde garens. Ze bieden voorspelbare stijfheid langs de scheringrichting en gecontroleerde flexibiliteit langs de inslag. Voor kerf-, piek- en converteerbare kragen bieden geweven tussenvoeringen de meest consistente resultaten omdat ze op dezelfde korrel kunnen worden gesneden als de schaalstof, waardoor de vouwlijn stabiel en de rol schoon wordt. Zoals we hebben uitgelegd in ons artikel over belangrijkste voordelen van geweven tussenvoeringstof , is deze korreluitlijning de grootste factor bij het voorkomen van kraagvervorming in de loop van de tijd.
Niet-geweven tussenvoering voor zachte en verticale kragen
Vliestussenvoeringen worden gemaakt door vezels mechanisch, thermisch of chemisch te verbinden. Ze hebben geen vezelrichting, dus de stijfheid is in elke richting uniform. Dit maakt ze ideaal voor mandarijnkragen, polokragen en rollijnen voor sjaalkraag waarbij isotroop gedrag verdraaien voorkomt. De wisselwerking is een lager trekherstel: niet-wonende mensen kunnen hun vorm verliezen na herhaaldelijk vouwen, dus worden ze niet aanbevolen voor zwaar gestructureerde revers op hoogwaardige maatjassen. Onze geweven effen of twill tussenvoering bij 50 tot 80 g/m² is een werkpaard voor middelzware jaskragen die een evenwichtige ondersteuning nodig hebben.
Gewichtsbeoordeling en de impact ervan op de prestaties van de halsband
Het gewicht tussen de lijnen is de snelste manier om stijfheid over te brengen, maar het is niet de enige factor. Dezelfde g/m² tussenvoering kan zacht of stijf aanvoelen, afhankelijk van de vezeldiameter, weefdichtheid, coatingtype en coatingpatroon. Een praktische aanpak is om gebruik te maken van de verhouding gewicht-tot-schaal-stof : voor buitenstof van 200 tot 300 g/m², kies tussenvoering in het bereik van 40 tot 60 g/m²; voor schelpen van 300 tot 450 g/m² kiest u 55 tot 85 g/m²; en voor schelpen boven 450 g/m² gebruikt u 80 tot 120 g/m² of een canvas/haarlaminaat. Deze verhoudingen gelden voor de meeste productlijnen voor geweven tussenvoering, ongeacht de specifieke leverancier.
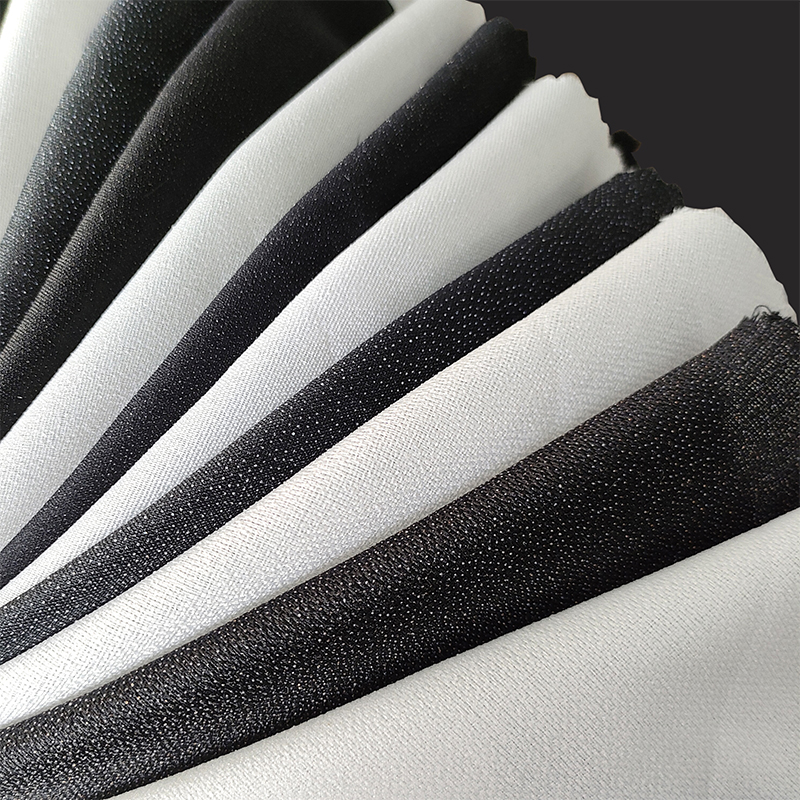 Geweven effen en twill interlining voor betrouwbare vormgeving Geweven tussenvoering biedt goede slijtvastheid en maatvastheid, waardoor het een betrouwbare keuze is bij het afstemmen van het gewicht van de tussenvoering op de schaalstof voor consistente kraagprestaties. Bekijk Product →
Technische overwegingen voor kraagconstructie
Ongeacht het type halsband bepalen vier technische parameters of de halsband goed zal presteren op de productielijn en in de garderobe van de klant.
- Smelttemperatuur: Polyamidelijmen vereisen tussen de 150 en 170 °C op de lijmlijn. Lage temperatuur smeltbare materialen met copolyestercoatings worden geactiveerd bij 130 tot 145 °C. Als u de aanbevolen temperatuur met meer dan 10 °C overschrijdt, kan de tussenvoering doorsmelten en door de buitenkant heen dringen.
- Druk en stilstand: Industriële fuserpersen leveren 2,5 tot 5,5 bar. Dunne, delicate schaalstoffen vereisen een lagere druk; zware wol vereist het hogere segment. De verblijftijd varieert van 10 tot 15 seconden, afhankelijk van het perstype.
- Krimpcontrole: Kwaliteitstussenvoeringen zouden minder moeten krimpen dan 1 procent schering en inslag na 10 minuten bij 160 °C . Hogere krimp zorgt ervoor dat de kraag rimpelt na het wassen of stomen. Test vóór de bulkproductie altijd de krimp van de tussenvoering tegen het buitenmateriaal.
- Stabilisatie van de kraagrollijn: De rollijn van een revers- of sjaalkraag is waar de vouwspanning zich concentreert. Het toevoegen van een tape of verblijf van gebreide stof langs de rollijn op 1 cm binnen de vouw wordt voorkomen dat de gevouwen rand uitrekt tijdens het persen en dragen.
Voor een volledig overzicht van interliningcategorieën en eigenschappen kunt u bladeren in onze assortiment interliningproducten en stem elk halsbandtype af op een geteste specificatie.
Veel voorkomende halsbanddefecten en hoe u deze kunt voorkomen
In de onderstaande tabel staan de vijf kraagdefecten vermeld die we het vaakst tegenkomen in kledingfabrieken, samen met de gebruikelijke oorzaak en de corrigerende maatregelen.
| Defect | Oorzaak | Correctie |
|---|---|---|
| Kraagrol instorten | Tussenvoering te zacht voor het gewicht van de schaal | Verhoog de tussenvoering g/m² of gebruik een opgeruwd geweven product |
| Komvormige of gekrulde kraagranden | Tussenvoering gesneden op rechte draad in plaats van bias | Snij de tussenvoering opnieuw in een hoek van 45 graden voor gebogen kraagdelen |
| Rimpelt bij de reversvouw | De krimp van de tussenvoering bedraagt meer dan 1 procent | Tussenvoering voorkrimpen of overstappen op een krimparm product |
| Delaminatie na stomerij | Smelttemperatuur beneden het smeltbereik van de lijm | Controleer de perstemperatuur op de lijmlijn; verhogen met 5 tot 10 °C |
| Inkeping gapend | Ongelijke stijfheid tussen kraag- en reversgedeelten | Gebruik bijpassende tussenvoeringgewichten aan beide zijden van de inkeping |
Elk van deze defecten kan worden voorkomen met een gestructureerd selectieproces voor interlining. Het testen van vijf monsters vóór de bulkproductie is sneller en goedkoper dan het herwerken van vijfhonderd kragen na het snijden.
Veelgestelde vragen
Vraag 1: Moeten alle jaskragen tussenvoering hebben?
Niet allemaal, maar de meeste wel. Een kraag die volledig ongevoerd blijft, riskeert op onvoorspelbare wijze te buigen bij de vouwlijn, af te hangen aan de punten en al na een paar keer dragen te kreuken. De uitzonderingen zijn kragen gemaakt van zelfdragende stoffen zoals zware wolmelton, sommige technisch gebreide schelpen en bepaalde gestructureerde synthetische stoffen die van zichzelf stijf genoeg zijn. Zelfs in deze gevallen wordt vaak een lichtgewicht tussenvoering van 20 tot 40 g/m² aan het onderkraagstuk toegevoegd om de naad te stabiliseren en te voorkomen dat de stof uitrekt tijdens het naaien.
Vraag 2: Wat is het verschil tussen smeltbare en ingenaaide tussenvoering voor halsbanden?
Smeltbare tussenvoering heeft een thermoplastische lijmlaag die aan één zijde is aangebracht. Door hitte en druk wordt het rechtstreeks aan de buitenkant van het materiaal gebonden, waardoor één onafscheidelijke laag ontstaat. Ingenaaide tussenvoering, ook wel geweven smeltbare of haarcanvas genoemd, wordt in het kledingstuk gestikt in plaats van gelijmd. Innaaiconstructie is traditioneel bij hoogwaardig maatwerk, omdat de revers daardoor natuurlijker kan buigen, maar het is arbeidsintensiever en duurder. Voor de meeste bestelhoeveelheden boven de 5000 eenheden is smeltbare tussenvoering de standaard vanwege de consistentie en snelheid van aanbrengen.
Vraag 3: Welke tussenvoering is het beste voor de kraag van een wollen jas?
Voor een typische wollen coatingstof in het bereik van 300 tot 450 g/m² is een geweven tussenvoering van 55 tot 85 g/m² met een polyamide puntcoating het meest betrouwbaar. Als de kraag een sjaalstijl heeft, gebruik dan een opgeruwde geweven tussenvoering die schuin is uitgesneden. Als de wol een zware melton is van meer dan 450 g/m², ga dan naar een canvas of haartussenvoering in het bereik van 90 tot 120 g/m² om te voorkomen dat de revers bezwijkt onder het gewicht van de stof.
Vraag 4: Kan voor elk halsbandtype dezelfde tussenvoering worden gebruikt?
Technisch gezien werkt één tussenvoering inderdaad voor alle kraagstijlen. Maar de halsband zal op sommige van hen niet goed staan. Eén enkel tussenvoeringgewicht kan niet zowel de frisse revers van een piekkraag als de zachte rol van een sjaalkraag opleveren. Voor een kleine productie met één schaalstof raden wij aan om 30 cm brede proefstroken van twee of drie tussenvoeringgewichten te maken en deze in proefkragen te drukken. Het visuele verschil tussen 45 g/m² en 70 g/m² op dezelfde wollen schaal is onmiddellijk zichtbaar.
Vraag 5: Hoe voorkom ik dat de kraag krult na de productie?
Kraagkrulling, waarbij de buitenranden naar boven of naar beneden vouwen, wordt veroorzaakt door een mismatch tussen de schaal en de buigstijfheid van de tussenvoering. Een klassieke oorzaak is het samensmelten van een volledig dekkende lijm die de tussenvoering in één richting meer verstijft dan de schaal, waardoor een differentieel buigmoment ontstaat. Oplossingen zijn onder meer het overschakelen naar een discontinu lijmpuntenpatroon, het schuin afsnijden van de tussenvoering of het toevoegen van een smalle smeltbare tape langs de buitenrand om de spanning gelijk te maken. Testen bij drie fusertemperaturen en twee interlininggewichten lost het probleem normaal gesproken binnen een dag op.


