
Een katoenen tussenvoering die de fusingtest in de monsterkamer doorstaat, kan drie weken later nog steeds falen op de bulklijn, en de oorzaak is bijna altijd dezelfde: niemand heeft gemeten wat er met de tussenvoering gebeurde na het wassen, en niemand vergeleek hoe de katoenen omhulselstof en de katoenen tussenvoering samen bewogen onder hitte en vocht.
Hier is eerst het korte antwoord. Katoenen tussenvoering is een ondersteunende stof waarvan het vezelgehalte voornamelijk uit katoen bestaat en aan de binnenkant van een kledingstuk is bevestigd of tussen lagen is genaaid om de vorm te behouden op specifieke punten zoals de kraag, manchetten, knopenlijst, tailleband en voorkant. Het is de juiste keuze als je een zacht, mat handvat, goed vochtgedrag en een hittetolerantie nodig hebt die dicht bij die van een katoenen omhulsel ligt. Het is de verkeerde keuze als je de laagst mogelijke kosten nodig hebt, vrijwel geen krimp en een fris, verend handvat dat herhaaldelijk industrieel wassen overleeft, waar een tussenvoering van polyester of polyester-katoen meestal wint.
In de rest van deze gids worden de praktische details behandeld: hoe de katoenvezel zelf zich gedraagt, welke constructies en gewichten er bestaan, wat u op een inkooporder moet schrijven, welke fouten zich in bulk voordoen, hoe u een rol test voordat u zich vastlegt, en hoe rolbreedtes en doorlooptijden uw snijruimte beïnvloeden.
Het enige getal dat er het meest toe doet bij een katoenen tussenvoeringspecificatie is de resterende krimp na een gedefinieerde wasbeurt, en niet de prijs per meter.
Katoenen tussenvoering, voering en onderstreping: drie verschillende dingen
Kopers die nieuw zijn in kledingcomponenten gebruiken deze woorden vaak door elkaar, en dat veroorzaakt echte specificatiefouten. De drie termen beschrijven drie verschillende lagen met drie verschillende banen.
A voering is een volledige binnenlaag, meestal van glad polyester of acetaat, die de binnenkant van een jas, jas of rok bedekt, zodat het kledingstuk gemakkelijk aantrekt. Een onderstrepen wordt volgens hetzelfde patroon gesneden als het schaalstuk en er vóór de constructie aan verbonden, waardoor body en dekking wordt toegevoegd zonder dat dit zichtbaar is. Een tussenvoering is weer anders: het verschijnt alleen in kleine, doelgerichte stukken, versmolten of genaaid waar het kledingstuk stijfheid, versteviging of vormgeheugen nodig heeft.
De terminologie verschilt ook per markt, waardoor inkooporders omhoog gaan. Noord-Amerikaanse technologiepakketten zeggen meestal "interfacing", terwijl Europese en Aziatische leveranciers "interlining" noemen. Sommige Britse patroonmakers gebruiken "vilene" als algemeen woord voor smeltbaar non-woven. Wanneer u een aanvraag voor katoenen interlining naar een fabriek in Jiangsu of Zhejiang stuurt, voeg dan een klein briefje of een foto van de toepassing toe, omdat "katoenen interlining" en "katoenen interlining" in dezelfde inbox aankomen en als dezelfde productfamilie worden behandeld.
Waar het katoengehalte daadwerkelijk zit
Katoen verschijnt in tussenvoering op vier hoofdposities. Ten eerste als geweven basisstof met een effen geweven tussenvoering van overhemden. Ten tweede als blendcomponent met polyester of wol, bijvoorbeeld in canvas en haarcanvas dat wordt gebruikt voor maatjassen. Ten derde als een katoenrijke non-woven of gestikte basis, waarbij katoenvezels gekaard en gebonden zijn in plaats van geweven. Ten vierde als borduurrug van katoen of gerecycled katoen, waarbij het katoengehalte gekozen is vanwege de zachtheid tegen de huid in plaats van vanwege de stijfheid.
Als een leverancier "katoenen interlining" opgeeft zonder vezelpercentage, constructie en gewicht te vermelden, heeft u nog geen offerte. Je hebt een categorienaam.
Waarom katoenen interlining zich zo gedraagt
De meeste bulkproblemen met katoenen tussenvoeringen zijn terug te voeren op drie eigenschappen op vezelniveau: vochtterugwinning, warmteoverdracht en de manier waarop de vezel zich samenpakt wanneer deze onder een fuserpers wordt samengedrukt. Als u deze drie eenmaal begrijpt, worden de specificatiebeslissingen veel gemakkelijker te verdedigen.
Vochtterugwinning en maatverandering
Katoen heeft onder standaard textielomstandigheden een vochtherstel van ongeveer 8,5 procent, terwijl polyester bijna 0,4 procent bedraagt. Dat verschil is ongeveer het twintigvoudige. Wanneer katoen vocht opneemt, zwellen de afzonderlijke vezels in diameter, en omdat een geweven stof een netwerk van met elkaar verweven garens is, wordt de zwelling omgezet in samentrekking over de lengte en breedte van het stuk.
De praktische consequentie is eenvoudig. Als uw buitenstof bij een wasbeurt 2 procent ontspant en uw katoenen tussenvoering 6 procent ontspant, moet het verschil ergens heen gaan. Het is meestal te zien als rimpelingen langs een versmolten rand van de knoopsluiting, een golvende kraagpunt of een voorkant die niet meer recht hangt. Dit is de reden waarom voorgekrompen of gesanforiseerde katoenen tussenvoering, met een gecontroleerde restkrimp die doorgaans op ongeveer 1 tot 2 procent wordt gehouden na een gedefinieerde wascyclus, wordt geleverd voor overhemdsprogramma's waarbij het afgewerkte kledingstuk een strakke lijn moet hebben.
Warmteoverdracht tijdens het fuseren
Katoen is een slechtere warmtegeleider dan polyester en transporteert ook meer vocht naar de pers. Beide feiten duwen het samensmeltingsvenster omhoog. Op een vlakbedpers loopt een katoenen omhulsel versmolten met een katoenen tussenvoering gewoonlijk in het gebied van 140 tot 160 graden Celsius met een druk van 2 tot 3,5 bar en een verblijftijd van 12 tot 18 seconden. Dezelfde tussenvoering die onder een polyester of poly-blend schaal wordt gebruikt, moet koeler worden, vaak 120 tot 140 graden Celsius, omdat polyester glans, smeltsporen of een permanent glazuur zal vertonen boven het verzachtingsbereik.
Twee details zijn hier van belang. Ten eerste verandert het vocht dat in de tussenvoering is opgesloten in stoom tijdens het smelten, en stoom activeert feitelijk de meeste smeltbare lijmen en transporteert warmte door de lagenstapel. De rol 24 uur in de snijruimte laten staan voordat deze wordt gesmolten, is een goedkope manier om te weinig hechting te voorkomen. Ten tweede, als de tussenvoering te droog is, vloeit de lijm niet goed en is de hechting zwak, zelfs als de temperatuurmeting correct lijkt.
Handgevoel en drapering
De katoenen tussenvoering geeft een mat, droog handvat dat als natuurlijk aanvoelt tegen een katoenen of linnen omhulsel. Het heeft ook een hogere dichtheid bij hetzelfde gewicht, wat betekent dat een geweven katoenen tussenvoering van 100 g/m² en een geweven polyester tussenvoering van 100 g/m² met een soortgelijk weefsel niet hetzelfde zullen aanvoelen in de hand of zich hetzelfde zullen gedragen op een kraagrol. Bij lichtgekleurde zomeroverhemden kan een over-gesmolten polyester tussenvoering een zwakke glans door de buitenkant heen laten schemeren, terwijl dat bij de katoenen versie niet het geval is.
Omdat katoenen tussenvoering zijn eigen vocht transporteert en een warmere pers nodig heeft, moet u de fuseerparameters delen met de tussenvoeringrol bij elke bulkzending, en niet alleen bij het eerste monster.
Katoen, polyester of een mix: kies de vezel voor de klus
De vezelkeuze is de eerste beslissing, en die bepaalt alles verderop: op welke temperatuur je kunt smelten, hoeveel het voltooide kledingstuk zal bewegen in de was en wat de klant voelt als hij het shirt uit de plank haalt. De onderstaande tabel vat de afwegingen samen die het vaakst ter sprake komen tijdens productievergaderingen.
| Eigendom | 100 procent katoen | Katoenmix, 50 tot 65 procent katoen | 100 procent polyester |
|---|---|---|---|
| Handgevoel | Zacht, mat, droog | Iets scherper, nog steeds mat | Veerkrachtig, kan er glanzend uitzien |
| Resterende krimp, voorgekrompen kwaliteit | Ongeveer 1 tot 2 procent | Ongeveer 1 tot 2 procent | Onder de 1 procent |
| Vocht terugwinnen | Ongeveer 8,5 procent | Ongeveer 4 tot 5 procent | Ongeveer 0,4 procent |
| Typische fuseertemperatuur | 140 tot 160 C | 130 tot 150 C | 120 tot 140 C |
| Relatieve kostenindex | Hoog | Middelmatig | Laag |
| Het meest geschikt voor | Premium overhemden, katoenen schelpen | Volumeoverhemden, werkkleding | Casual kleding, goedkoop volume |
| Belangrijkste risico in bulk | Krimpmismatch met schaal | Inconsistente mengverhouding tussen partijen | Glans en strijk door op donkere schelpen |
Een handige regel uit de uitsnijkamer: stem de tussenvoering af op de schaal, niet op het koersdoel. Een tussenvoering van 100 procent katoen onder een katoenen poplin overhemd leest correct. Dezelfde tussenvoering onder een omhulsel van polyester microvezel creëert een conflict tussen het smeltvenster dat geen enkele operator volledig kan beheersen, en een mengsel in het midden is meestal het compromis dat zowel de kraag fris houdt als de temperatuur veilig houdt.
De belangrijkste soorten katoenen interlining op de markt
Katoenen tussenvoering is niet één product. De constructie bepaalt hoe de stof zich gedraagt, en verschillende constructies passen bij verschillende kledingposities. De vier onderstaande families bestrijken het merendeel van de vragen die in een normaal seizoen bij een kledinginterliningfabriek terechtkomen.
Geweven katoen en katoenmix tussenvoering van overhemden
Dit is de klassieke katoenen tussenvoering: een platgeweven katoenen of katoenrijke basis, meestal tussen 80 en 120 g/m2, geleverd als ingenaaid materiaal of met een harspuntcoating aan één zijde. Omdat het geweven is, heeft het een duidelijke schering- en inslagrichting en moet het dus op de juiste korrel gesneden worden. Gebruikt op de kraag, manchetten, knopenlijst en voorkant van formele en zakelijke overhemden, levert het de stevige maar flexibele rol die een overhemdpunt nodig heeft om zijn vorm te behouden na honderd wasbeurten.
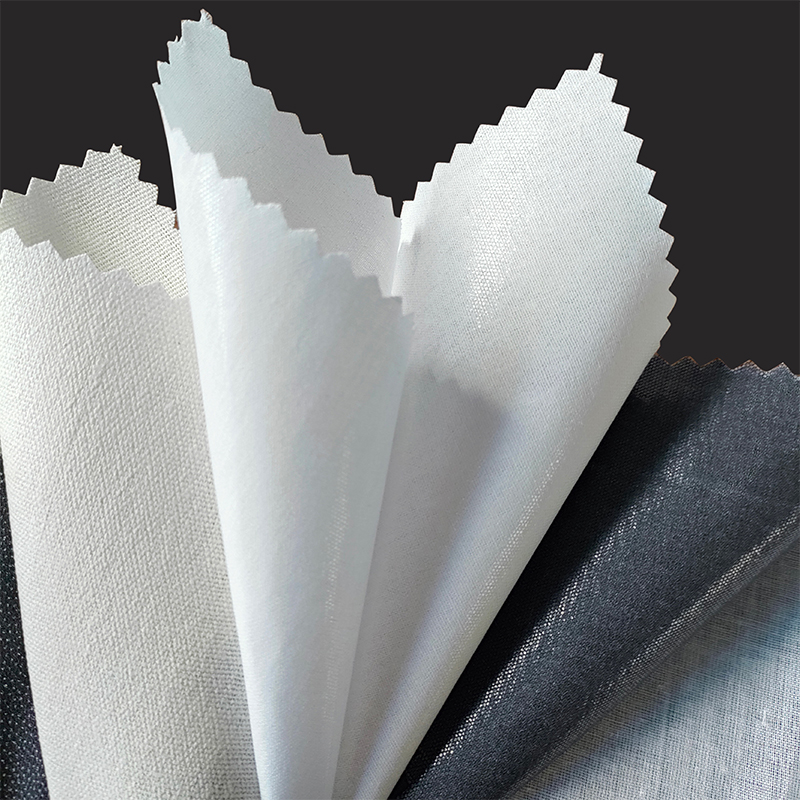 Tussenvoering van overhemd Gebruik puur katoen, puur polyester en polyester-katoenmengsels als basisstof en gebruik hoogwaardige hars om het bestand te maken tegen wassen en stomen. T... Bekijk Product →
Canvas van een katoenmix en haarcanvas
Op maat gemaakte jassen gebruiken een veel zwaardere klasse tussenvoering, doorgaans 180 tot 260 g/m2, opgebouwd uit katoen, wol en vaak paardenhaar of kameelhaar in de mix. Deze zijn bijna altijd vastgenaaid in plaats van versmolten, omdat het borststuk moet bewegen, rollen en herstellen in plaats van plat tegen de schaal te worden vergrendeld. Het katoengehalte draagt bij aan de lichaamskwaliteit en vochtstabiliteit, terwijl de dierlijke vezels bijdragen aan het veerkrachtige herstel dat een jas zijn vorm geeft gedurende een lange dag.
Katoenrijk non-woven en gestikte tussenvoering
Onder de 100 g/m2 worden non-woven constructies aantrekkelijk omdat er geen korrelrichting is om te beheren, waardoor snijverspilling en bedieningsfouten worden verminderd. Katoenrijke non-wovens, chemisch gebonden of gestikt, worden vaak gekozen voor taillebanden, knopenlijsten en delen van casual overhemden waarbij het kledingstuk zachte versteviging nodig heeft in plaats van structuur. Houd er rekening mee dat non-wovens zwakker zijn in de dwarsrichting dan geweven materialen. Daarom moeten de specificaties altijd zowel de machinerichting als de sterktewaarden in de dwarsrichting bevatten als het onderdeel onder spanning staat.
Geborduurde achterkant van katoen en gerecycled katoen
Borduurruggen zijn een vorm van tussenvoering, en de katoenen versies bezetten een specifieke niche: stukken die de huid raken, of kledingstukken waarbij een stijve polyester achterkant krassend zou aanvoelen of luidruchtig zou klinken. Katoenen en gerecyclede katoenen ruggen zijn meestal open- of scheurbare typen in het bereik van 35 tot 80 g/m2, en de optie gerecycled katoen is een normaal verzoek geworden voor programma's die de materiaalsamenstelling bijhouden in hun milieurapportage.
Smeltbare folie en dubbelzijdige kleeflagen
Een verwante productfamilie, die in een leverancierscatalogus gewoonlijk met tussenvoering wordt gegroepeerd, is de dubbelzijdige zelfklevende film en de beide zelfklevende niet-geweven stof. Deze voegen op zichzelf geen stijfheid toe; ze verbinden twee materialen met elkaar. Ze komen voor bij het bevestigen van zoom, het tapen van naden, appliquewerk en sommige technische kledingassemblages waarbij een katoenen omhulsel zonder stiksels met een andere laag moet worden verbonden.
Vraag naar de constructiesoort, het gewicht in g/m2 en het vezelpercentage voordat u twee offertes voor katoenen interlining vergelijkt. Twee rollen tegen dezelfde prijs per meter wegen vaak 40 g/m2 uit elkaar.
Smeltbaar of ingenaaid: welke katoenen tussenvoering hoort bij uw kledingstuk?
De beslissing over de lijm wordt meestal genomen vóór de beslissing over de vezels, en wordt bepaald door de schaalstof, niet door de tussenvoering. Als de schaal hitte en druk kan verdragen, is smeltbaar sneller en goedkoper. Als dat niet lukt, is innaaien de enige veilige route.
Smeltbare katoenen tussenvoering
Smeltbare versies zijn voorzien van een harspuntcoating, meestal een dubbele puntconstructie: een basispastapunt dat het handgevoel regelt en doorslag voorkomt, plus een bovenste poederlaag van lijm die aan de schaal hecht. De gebruikelijke lijmen zijn polyethyleen met lage dichtheid voor smelten bij lage temperaturen, polyamide voor een zachte hechting met goed chemisch reinigingsgedrag en polyesterpoeder voor een langere wasduurzaamheid. Puntgeometrie is net zo belangrijk als lijmchemie. Een fijner stippenpatroon bij een hogere dichtheid zorgt voor een gladder oppervlak en minder doorschijning op lichte schelpen; een grover patroon geeft een sterkere grip en een iets stijvere hand.
Ingenaaide katoenen tussenvoering
Ingenaaide katoenen tussenvoering has no adhesive at all. It is attached by stitching along the edges or in the seam allowance. It is the standard choice for coated, laminated, waterproof and bonded shells that would be damaged by a press, for delicate fabrics that cannot tolerate heat, and for tailored pieces where the interlining must move independently of the shell. The trade-off is labour. A sew-in operation adds stitching time to every garment piece, and it must be planned into the operation bulletin rather than added after the sample is approved.
Een praktische beslissingslijst voor drukke productteams:
- Buitenkant van katoen of katoenmix, stabiel geweven, geen coating: smeltbare katoenen tussenvoering bij 140 tot 160 C.
- Omhulsel van polyester of polymengsel: smeltbare tussenvoering, maar verschuift naar een lagere activeringstemperatuur en verkort de verblijftijd.
- Gecoate, gelamineerde of waterdichte schaal: ingenaaide tussenvoering, geen uitzonderingen.
- Stretch gebreide schaal: een rekbare tussenvoering met elastisch herstel, versmolten bij lage druk.
- Doorschijnende of zeer lichte schaal: kies een fijn stippenpatroon en test of het doorschijnt voordat u het goedkeurt.
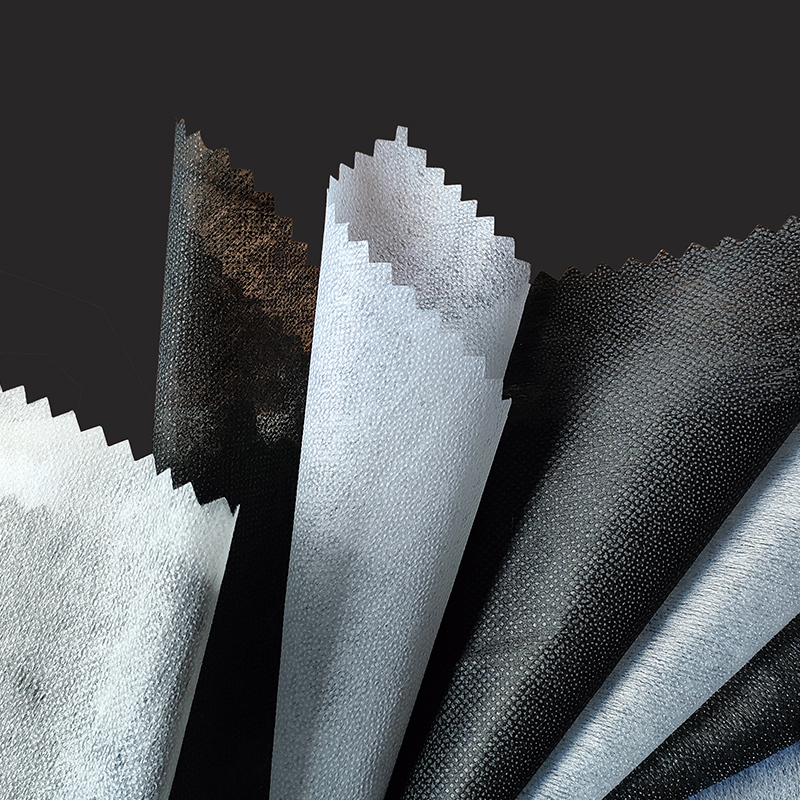 Thermobond non-woven tussenvoering Vergeleken met geweven stoffen stelt het lagere eisen aan richtingsgevoeligheid en is het gemakkelijk te gebruiken; na het snijden vallen de sneden niet uit elkaar; het is goedkoop en voelt zacht aan. Bekijk Product →
Thermo-bond non-woven interlining is hier de moeite van het vermelden waard omdat deze tussen twee werelden in zit: het wordt geproduceerd door vezels met warmte te verbinden in plaats van met een chemisch bindmiddel, waardoor de hand zachter blijft en de geur lager. Het is een veel voorkomende keuze wanneer een katoenen omhulsel lichte versteviging nodig heeft zonder de dichtheid van een geweven basis.
De specificatie schrijven: cijfers die herbewerking voorkomen
Een inkooporder voor katoenen interlining die een volledig seizoen zonder claim blijft bestaan, bevat doorgaans de volgende velden. Als een leverancier ze niet allemaal kan leveren, vraag uzelf dan af of het risico acceptabel is voordat u tekent.
- Vezelgehalte uitgedrukt als percentage, bijvoorbeeld 100 procent katoen of 55 procent katoen, 45 procent polyester.
- Constructie, bijvoorbeeld platbinding, twill, chemisch gebonden non-woven, gestikt gebonden non-woven of gebreid.
- Gewicht in g/m2 met een tolerantie van doorgaans plus of min 5 procent. Houd er rekening mee dat 1 oz/yd2 ongeveer gelijk is aan 33,9 g/m2, dus gewichtsconversies moeten in slechts één eenheid worden overeengekomen.
- Breedte en rollengte, bijvoorbeeld 112 cm bij 50 m, en het maximale aantal verbindingen per rol.
- Krimptolerantie na een gedefinieerde wasbeurt, bijvoorbeeld maximaal 2 procent schering en 2 procent inslag na drie cycli bij 40 C met droogtrommel op lage temperatuur.
- Lijmsoort en stippenpatroon, bijvoorbeeld polyamide dubbele stip, of pastapunt CP 17 met polyesterpoeder toppunt.
- Aanbevolen smeltparameters: temperatuurbereik, drukbereik en verblijftijd.
- Kleur en uiterlijk: wit, gebroken wit, natuurlijk, zwart en of er optische witmakers aanwezig zijn, wat van belang is voor lichtschalen onder sterke winkelverlichting.
- Verpakking: diameter van de rolkern, binnenste polyzak, buitenste geweven zak en rollabeling met batchnummer voor traceerbaarheid.
Gewichtsbanden zijn de tweede specificatiebeslissing na de vezel. De onderstaande tabel toont de assortimenten die het vaakst voorkomen in kledingprogramma's, gebaseerd op de standaardpraktijk voor het tussenvoegen van kledingstukken bij de productie van overhemden en jassen.
| Toepassing | Typisch gewicht | Typische constructie | Bijlage |
|---|---|---|---|
| Lichte overhemdsluiting | 60 tot 80 g/m2 | Katoenrijk vlies | Smeltbaar |
| Kraag en manchet, zakelijk overhemd | 90 tot 120 g/m2 | Geweven platgeweven katoen | Smeltbaar |
| Voorsluiting en beleg, formeel overhemd | 100 tot 130 g/m2 | Geweven katoen of mix | Smeltbaar |
| Broekband | 80 tot 140 g/m2 | Geweven of gestikt | Smeltbaar or sew-in |
| Jas borst canvas | 180 tot 260 g/m2 | Katoenen en wollen canvas | Innaaien |
| Borduur achterkant | 35 tot 80 g/m2 | Katoen of gerecycled katoen | Hoepel, geen binding |
Houd er rekening mee dat deze banden elkaar overlappen. Voor een zachte kraagrol kan 80 g/m2 nodig zijn, terwijl voor een stijve rol van hetzelfde formaat 120 g/m2 in hetzelfde weefsel nodig is. Gewicht bepaalt het algemene lichaamsniveau; het weefsel en de afwerking bepalen het karakter.
Waar katoenen interlining in een kledingstuk past
De positie in het kledingstuk bepaalt meer dan welke andere factor dan ook de eisen die aan de tussenvoering worden gesteld. Een korte rondleiding langs de belangrijkste posities maakt de specificatiekeuzes gemakkelijker te rechtvaardigen.
Kraag en manchet
Dit zijn de meest zichtbare interliningposities ter wereld. Een kraagpunt dat krult, een manchet die bobbelt na het wassen, of een kraagband die zijn lijn verliest, wordt door de eindgebruiker binnen enkele seconden na het openen van de verpakking opgemerkt. De vereisten zijn een zuivere smeltverbinding, een consistent gewicht tussen de rollen en een krimp die binnen ongeveer 1 procent overeenkomt met de schaal.
Knoopsluiting en voorzijde
De sluiting is een lange, smalle lont, en daar komt het verschil tussen de tussenvoering en de schaal het eerst naar voren. Omdat de strip smal is, veroorzaakt elk krimpverschil zichtbare golving in plaats van een kleine maatfout. Dit is een situatie waarin een voorgekrompen katoenen tussenvoering met een gecontroleerde schering- en inslagkrimp zichzelf terugbetaalt.
Tailleband
Taillebands take more mechanical load than any other interlining position. They are pulled, stretched over the hip and subjected to repeated abrasion from belts and pockets. Woven interlinings with good recovery are generally preferred, and the specification should include recovery after stretch, not only tensile strength.
Borstcanvas in op maat gemaakte jasjes
Het borststuk moet een jasvorm geven die een volledige dag dragen overleeft en toch terugkeert naar de oorspronkelijke lijn. In deze positie is de tussenvoering bijna altijd vastgenaaid en bepaalt de kwaliteit van het canvas of het jasje natuurlijk rolt of eruit ziet als een plank.
Geborduurde panelen en logo's
De achterkant stabiliseert de stof terwijl de borduurmachine duizenden steken maakt. Zonder voldoende steun plooit het ontwerp, vervormt de stof en verdwijnen kleine details. Katoenen en gerecyclede katoenen achterkanten worden gekozen als het geborduurde gedeelte tegen de huid zit, als het kledingstuk regelmatig wordt gewassen of als het programma de gerecyclede inhoud van de componenten bijhoudt. Uitgesneden versies blijven in het kledingstuk zitten en geven langdurige ondersteuning, terwijl uitscheurbare versies na het naaien worden verwijderd en een zachtere afwerking achterlaten.
 Geborduurde achterkant van gerecycled katoen Geborduurde achterkant van gerecycled katoen is een zeer praktisch en milieuvriendelijk materiaal. Het is gemakkelijk te gebruiken, scheur na het borduren gewoon het overtollige materiaal af, met... Bekijk Product →
Breng elke tussenvoeringpositie in het kledingstuk in kaart voordat u een enkele rol kiest. Eén katoenen tussenvoering dient zelden tegelijkertijd de kraag, sluiting en tailleband.
Zes mislukkingen die in grote aantallen voorkomen, en hun oorzaken
Bijna elke klacht over katoenen tussenvoering valt in een van de zes patronen. Het kennen van het patroon verkort het onderzoek aanzienlijk, omdat elk patroon een klein aantal waarschijnlijke oorzaken heeft.
| Defect | Wat de operator ziet | Gebruikelijke oorzaak |
|---|---|---|
| Borrelen | Rimpelingen langs de gesmolten strip na het wassen | Krimpmismatch tussen schaal en tussenvoering, of ongelijkmatige vochtigheid vóór het samensmelten |
| Doorslaan | Kleine lijmstippen zichtbaar op de buitenstof | Te hoge temperatuur of druk, of een stippenpatroon dat te grof is voor een lichte schaal |
| Delaminatie | De tussenvoering aan de randen gaat na vijf tot tien wasbeurten omhoog | Te weinig geactiveerde lijm, verkeerde lijmchemie voor het omhulselmengsel of onvoldoende verblijftijd |
| Rand krullen | Snijranden rollen op voor of na het fuseren | Afgesneden graan, overmatige spanning tijdens het spreiden of een basisweefsel met hoge interne spanning |
| Schijn op donkere schelpen | Een glanzende vlek langs het gesmolten gebied | Temperatuur boven de schaaltolerantie, vaak door het opnieuw persen van een gecorrigeerd stuk |
| Stijve, boardy hand | Kraag of manchet voelt stijf en plasticachtig aan | Gewicht te hoog voor de positie, of volledige lijmdekking in plaats van een stippenpatroon |
Merk op dat borrelen en delaminatie vaak met elkaar worden verward. Borrelen is een dimensionaal probleem en verschijnt als een golf in de schaal. Delaminatie is een hechtingsprobleem en verschijnt als een opstaande rand. De eerste wordt opgelost door de interliningspecificatie te wijzigen; de tweede wordt opgelost door de smeltparameters of de lijmchemie te veranderen. Als je de een als de ander behandelt, verspil je een productieweek.
Katoenen tussenvoering testen voordat u een bulkbestelling plaatst
Een test van twee uur op een monsterrol voorkomt de meeste van de hierboven genoemde fouten. De onderstaande volgorde is die van kledingfabrieken die grote hoeveelheden overhemden en broeken produceren, en er is geen specialistische apparatuur nodig behalve de pers en een huishoudelijke wasmachine.
- Conditioneer de rol gedurende 24 uur in de snijruimte, zodat de interlining de omgevingsvochtigheid van uw fabriek bereikt.
- Snij de teststrips zowel in de schering- als in de inslagrichting, markeer de 200 mm-maatlengtes en noteer de metingen.
- Smelt de tussenvoering aan de daadwerkelijke schaalstof op aanbeveling van de leverancier, en smelt vervolgens een tweede set op de bovenste temperatuurlimiet.
- Was de gesmolten panelen driemaal op 40 C met een normale dosis wasmiddel, en gebruik dezelfde droogmethode als het kledingstuk dat u wilt maken.
- Meet de meetlengtes opnieuw en bereken de resterende krimp voor de schaal en de tussenvoering afzonderlijk.
- Inspecteer het gesmolten oppervlak onder sterk licht en onder een lage hoek op luchtbellen, doorslag en glans.
- Probeer na de derde wasbeurt de tussenrand met een vingernagel op te tillen om de hechting te controleren.
- Meet het gewicht van het gefuseerde paneel en vergelijk dit met de aangegeven g/m2, uitsluitend in één eenheidssysteem.
- Herhaal de test op rollen uit minimaal twee verschillende productiebatches, niet op twee rollen uit dezelfde batch.
Een nuttige tolerantie om op het goedkeuringsblad te schrijven: het verschil in resterende krimp tussen de schaal en de tussenvoering moet binnen 1 procent in elke richting blijven. Waar dit niet mogelijk is, moet de tussenvoering iets zwakker zijn qua krimp dan de schaal in plaats van sterker, omdat de schaal de tussenvoering naar binnen zal trekken in plaats van andersom.
Nog een punt dat het vermelden waard is: bewaar testpanelen van de goedgekeurde partij met het batchnummer eraan. Als er zes maanden later een klacht binnenkomt, kunt u door het vergelijken van het klachtenmonster met het behouden paneel binnen enkele minuten zien of de interlining is veranderd of het fuserproces.
Rolbreedtes, doorlooptijden en bestelpraktijken
Nadat de technische specificatie is vastgelegd, bepalen de commerciële details of de opdracht daadwerkelijk soepel verloopt. Drie daarvan veroorzaken het grootste deel van de wrijving tussen kledingfabrieken en leveranciers van tussenvoeringen.
Rolbreedte en snijefficiëntie
Katoenen tussenvoering wordt normaal gesproken geleverd in de breedtes 90 cm, 112 cm en 150 cm, waarbij 112 cm de gebruikelijke standaard is voor overhemden. Het kiezen van de verkeerde breedte kost op twee manieren geld: een breedte die te smal is voor je marker zorgt voor extra verbindingen in de lay-out, en een breedte die veel breder is dan je stukken genereert afval van afgesneden materiaal. Als uw snijkamer een automatische snijder heeft, controleer dan de maximale spreidhoogte die de tussenvoering kan verdragen, omdat een zachte katoenen basis anders samendrukt dan een met hars bedekt non-woven.
Batchconsistentie
Schaduw en handgevoel moeten consistent zijn tussen batches, en dit is het belangrijkst voor witte en optisch verlichte kwaliteiten onder winkelverlichting. Vraag batchnummers op elk etiket op rol en bewaar een monster van elke batch. Wanneer een programma meerdere maanden loopt, is het vaak mogelijk om de gehele hoeveelheid uit één productiebatch op te vragen als de bestelling vroegtijdig wordt geplaatst.
Levertijd en verzending
Standaardproductieruns voor katoenen tussenvoeringen duren doorgaans twee tot vier weken na goedkeuring van de specificatie, met langere doorlooptijden voor speciale kleuren of aangepaste breedtes. Zeevracht van Jiangsu of Zhejiang naar Europese en Noord-Amerikaanse havens zorgt voor extra transittijd, dus de interlining-order moet vóór of samen met de shell-fabric-order worden vrijgegeven, en niet erna. Als er laat op de kalender een vraag over het wasgedrag aan de orde komt, is het vaak nuttiger om te beoordelen hoe een vergelijkbaar product zich gedraagt tijdens vele wasbeurten thuis dan een overhaaste test uit te voeren in de monsterruimte. Een praktische referentie op dit punt is deze bespreking van hoe de tussenvoering van een overhemd zijn vorm en knapperigheid behoudt na herhaalde wascycli: vormvastheid van de tussenvoering van het overhemd na herhaaldelijk wassen .
Voor kopers die een volledig componentenpakket samenstellen bestaande uit geweven interlining, non-woven interlining, non-woven stof en borduurruggen, vermindert het werken met één leverancier het aantal kleur- en gewichtsgoedkeuringen op het kritieke pad. Een leverancier die de geweven en non-woven families al naast elkaar produceert, zoals een volledig assortiment kledinginterlining en non-woven leverancier , kan vaak het vezelgehalte, de gewichtstolerantie en de fuserparameters voor elke positie in het kledingstuk binnen één aanvraagcyclus bevestigen.
Zorg ervoor dat de releasedatum van uw interliningbestelling overeenkomt met de releasedatum van uw shell-stofbestelling. Late interlining-bestellingen zijn de meest voorkomende oorzaak van gemiste verzendingsvensters in overhemdenprogramma's.
Veelgestelde vragen over katoenen tussenvoering
Is katoenen tussenvoering hetzelfde als katoenen voering?
Nee. Een voering is een volledige binnenlaag die de binnenkant van het kledingstuk bedekt, terwijl een tussenvoering een steunlaag is die alleen op specifieke posities wordt gebruikt om de vorm vast te houden of om versteviging toe te voegen. Een jas heeft meestal beide, maar het zijn verschillende producten met een verschillend vezelgehalte, gewicht en doel.
Welk gewicht aan katoenen tussenvoering moet ik gebruiken voor een overhemdkraag?
Voor zakelijke overhemden hebben de meeste programma's een gewicht tussen 90 en 120 g/m2 op een geweven katoenen basis met platbinding. Een zachtere kraagrol voor een casual overhemd kan dalen tot 70 tot 90 g/m2, terwijl een zeer formele kraag met een stevige punt 130 g/m2 kan bereiken. Smelt altijd een monster en controleer de rol van de kraagpunt met de hand voordat u het gewicht goedkeurt.
Krimpt de katoenen tussenvoering tijdens het wassen?
Onbehandeld geweven katoen kan enkele procenten krimpen, maar voorgekrompen en gesanforiseerde katoenen tussenvoering die voor kledinggebruik wordt geleverd, wordt normaal gesproken beperkt tot een resterende krimp van ongeveer 1 tot 2 procent na een gedefinieerde wascyclus. Het cijfer heeft alleen betekenis als de wasmethode, temperatuur en droogmethode ernaast worden vermeld.
Kan een katoenen tussenvoering worden vastgesmolten met een polyester schaal?
Dat kan, maar het smeltvenster wordt smaller. Je hebt een temperatuur nodig die laag genoeg is om de polyester schaal te beschermen en een lijm die binnen dat bereik activeert. Een polyamidelijm met een lager activeringspunt is vaak de betere combinatie, en de persinstellingen moeten op beide stoffen samen worden bevestigd in plaats van alleen op de tussenvoering.
Is een smeltbare of ingenaaide katoenen tussenvoering beter voor overhemden?
Fusible domineert de productie van overhemden omdat het sneller is en een consistent resultaat oplevert wanneer de parameters worden gecontroleerd. Innaaien wordt gebruikt voor schelpen die geen hitte kunnen opnemen, voor zeer delicate stoffen en voor op maat gemaakte stukken waarbij de tussenvoering onafhankelijk moet bewegen. De keuze volgt de schaalstof, niet de tussenvoering.
Waarom borrelt mijn katoenen tussenvoering na het fuseren?
Borrelen is bijna altijd een mismatch in de krimp tussen de schaal en de tussenvoering, soms gecombineerd met ongelijkmatig vocht in de tussenvoering vóór het persen. Controleer de resterende krimp van beide materialen na dezelfde wasbeurt en conditioneer de interliningrol vóór gebruik 24 uur in de snijruimte.
Kan katoenen tussenvoering worden gebruikt als borduurrug?
Ja. Voor borduurwerk worden katoenen en gerecyclede katoenen ruggen in het bereik van 35 tot 80 g/m2 gebruikt, vooral daar waar het geborduurde gebied de huid raakt of waar het programma gerecycleerde inhoud bijhoudt. Ze zijn verkrijgbaar in open-, afscheur- en wateroplosbare varianten, afhankelijk van hoe de achterkant na het naaien moet worden verwijderd.
Welke breedte en rollengte moet ik bestellen?
De breedte is afhankelijk van uw marker. Voor overhemdsprogramma's is 112 cm de gebruikelijke standaard, waarbij 90 cm wordt gebruikt voor smalle delen en 150 cm voor brede stukken. De rollengte is doorgaans 50 m of 100 m, en de inkooporder moet het maximale aantal verbindingen per rol vermelden, omdat verbindingen de automatische verspreiding onderbreken en de snijruimte vertragen.
Is katoenen tussenvoering duurder dan polyester tussenvoering?
Over het algemeen wel, en de opening wordt groter als de katoenkwaliteit voorgekrompen is en de lijm een dubbele puntconstructie heeft. De vergelijking is alleen zinvol bij hetzelfde gewicht, dezelfde breedte en dezelfde lijmspecificatie, omdat een goedkope polyester tussenvoering van 60 g/m2 en een voorgekrompen katoenen tussenvoering van 110 g/m2 geen concurrerende producten zijn.
Hoeveel wasbeurten moet ik testen voordat ik een katoenen tussenvoering goedkeur?
Drie wascycli op de temperatuur die op uw waslabel vermeld staat, met hetzelfde type wasmiddel en dezelfde droogmethode als de eindgebruiker, zullen belletjes, delaminatie en overmatige krimp aan het licht brengen. Als het kledingstuk naar verwachting nog veel meer cycli zal overleven, breidt u de test uit tot tien wasbeurten voordat de nieuwe leverancier definitief wordt goedgekeurd.
Katoenen tussenvoering beloont een beetje voorbereiding. Bepaal de vezel door de schaal bij elkaar te passen, bepaal de constructie op basis van de positie van het kledingstuk en bepaal het gewicht door gefuseerde panelen te testen in plaats van door het laken van vorig seizoen te kopiëren. Schrijf vervolgens de cijfers op: vezelpercentage, constructie, g/m2 met tolerantie, restkrimp na een gedefinieerde wasbeurt, lijmtype en stippenpatroon, smeltvenster, breedte en rollengte.
Als u dat doet, zullen de complicaties die de productielijn bereiken, zoals borrelende sluitingen, glimmende donkere schelpen of opstaande randen, eenvoudigweg niet meer voorkomen. De tussenvoering wordt wat hij zou moeten zijn: een onzichtbaar onderdeel waardoor het kledingstuk zijn vorm behoudt gedurende de levensduur van het product.
Test twee batches, niet twee rollen. Consistente batches zorgen ervoor dat een katoenen interliningprogramma een volledig seizoen rustig blijft draaien.


