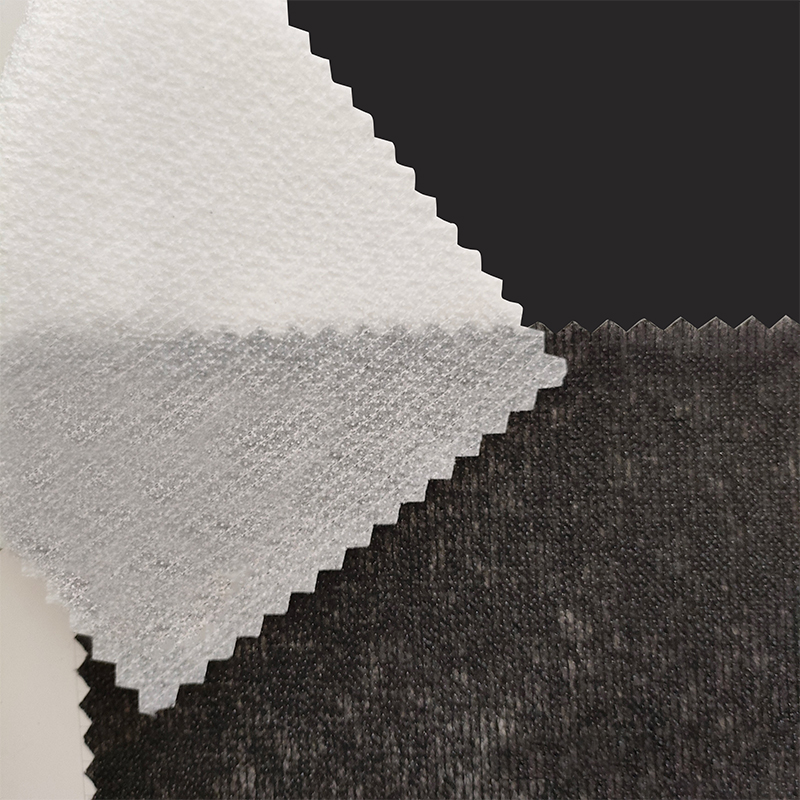
Niet-geweven tussenvoering is de meest gebruikte weefselversterking bij de commerciële kledingproductie. Het stabiliseert de stoffen van de buitenkant, controleert de drapering en behoudt zijn vorm door slijtage en herhaaldelijk wassen, en dat alles tegen een fractie van de kosten van geweven tussenvoeringen. In tegenstelling tot geweven materialen waarvoor garenvoorbereiding, weven en afwerking nodig zijn, wordt non-woven tussenvoering rechtstreeks uit vezelvliezen geproduceerd, waardoor het lichter, sneller te verkrijgen en consistent in elke richting is.
De keuze voor non-woven tussenvoering heeft rechtstreeks invloed op hoe een kledingstuk er tijdens de productie uitziet, aanvoelt en presteert. Het selecteren van het verkeerde gewicht, de verkeerde lijmmethode of het verkeerde lijmsysteem kan leiden tot bobbels, doorschijnen, stijfheid of delaminatie. In deze handleiding worden de belangrijkste soorten non-woven tussenvoering uitgelegd, hoe u deze kunt afstemmen op uw buitenstof en eindgebruik, en wat u moet controleren tijdens het fuseren, zodat u met vertrouwen specificaties kunt schrijven.
Wat is niet-geweven interlining?
Niet-geweven tussenvoering is een plat, flexibel vel gemaakt van stapel- of filamentvezels die met elkaar zijn verbonden door mechanische, thermische of chemische processen in plaats van dat ze zijn geweven of gebreid. De vezels worden eerst in een los web gelegd en vervolgens geconsolideerd om de vereiste dikte en dichtheid te bereiken. Polyester is de meest voorkomende grondstof vanwege zijn maatvastheid en wasbestendigheid; polyamide, viscose en gerecycled katoen worden ook gebruikt voor specifieke handgevoel- en duurzaamheidseisen.
Het belangrijkste verschil met geweven tussenvoering komt neer op de structuur:
- Geweven tussenvoering heeft verweven ketting- en inslaggarens, waardoor het een hoge treksterkte heeft, maar ook een korrelrichting creëert. Het gedraagt zich anders op de bias dan op de rechte draad.
- Niet-geweven tussenvoering heeft geen korrelrichting. De eigenschappen zijn vrijwel isotroop, wat betekent dat de wapening zich op dezelfde manier gedraagt, ongeacht de snijhoek.
Die isotropie is een praktisch voordeel. Patroondelen kunnen dichter bij elkaar worden geplaatst, er is geen risico op vervorming tijdens het versmelten en de snijranden rafelen niet in het kledingstuk. Het nadeel is dat non-woven tussenvoering over het algemeen een lagere sterkte en rek heeft dan een vergelijkbare geweven constructie. Het wordt dus niet aanbevolen voor gebieden die onderhevig zijn aan hoge continue spanning, tenzij een versterkt non-woven type zoals stitch-bond of PP-TPU is gespecificeerd.
Voor smeltbare toepassingen wordt non-woven tussenvoering gecoat met een thermoplastische lijm zoals polyamide (PA), polyester (PES) of ethyleen-vinylacetaat (EVA). De lijm smelt tijdens het versmelten en hecht zich aan de schaalstof. Omdat het basisweb uniform is, worden de lijmstippen gelijkmatig over het oppervlak verdeeld, waardoor de kans op zichtbare vlekken op de buitenstof kleiner is dan bij onregelmatig geweven substraten.
Belangrijkste soorten niet-geweven interlining
Verschillende productieroutes zorgen voor zeer verschillend interlininggedrag. Vijf typen domineren vandaag de dag de kledingindustrie:
1. Niet-geweven interlining met chemische binding
Vezels worden besproeid of verzadigd met een acryl- of latexbindmiddel, vervolgens gedroogd en uitgehard in een oven. Het bindmiddel vergrendelt de vezels op hun kruispunten. Deze methode levert een zachte, soepele tussenvoering op die uitstekend valt. Daarom wordt deze methode vaak gebruikt in overhemdkragen, manchetten en lichtgewicht jurklijfjes. Het kan worden vervaardigd met een bindmiddelsysteem op waterbasis dat de VOC-emissie laag houdt, en het is goed geschikt voor dot-coating voor smeltbare versies.
2. Thermo-Bond non-woven tussenvoering
Thermo-binding non-woven interlining maakt gebruik van laagsmeltende tweecomponentenvezels die zacht worden en samensmelten bij verhitting in een heteluchtoven of op een verwarmde kalander. Er wordt geen chemisch bindmiddel toegevoegd, waardoor het resultaat uitzonderlijk schoon, uniform en maatvast is. Dit type heeft een iets scherpere hand dan chemische binding, waardoor het een sterke kandidaat is voor gestructureerde fronten, taillebanden en bovenkledingsonderdelen die een vouw moeten vasthouden. Het is ook beter bestand tegen chemisch reinigen dan sommige latexgebonden banen.
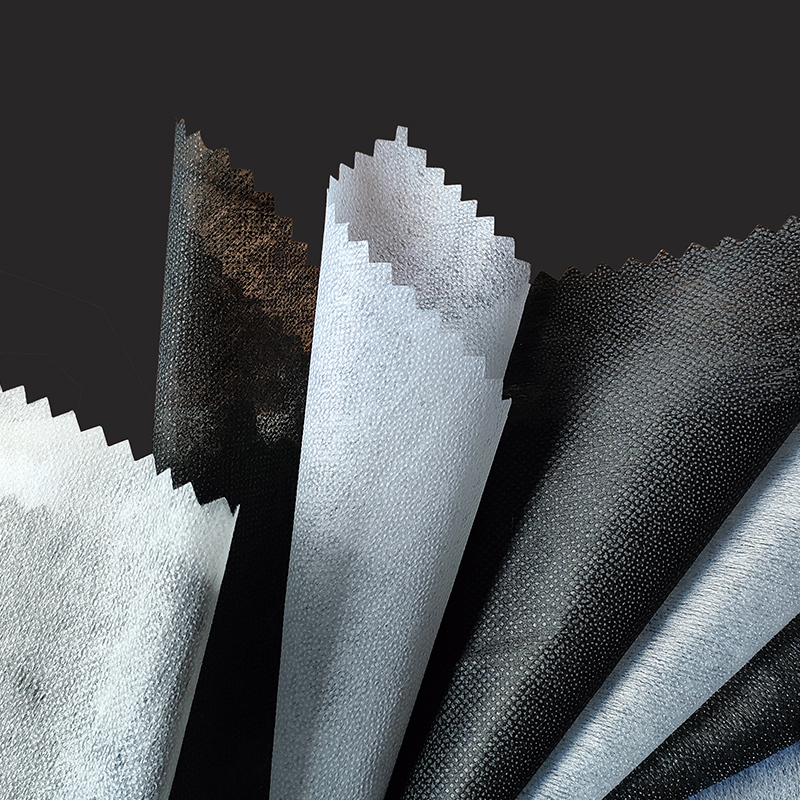 Thermobond non-woven tussenvoering voor gestructureerde kledingstukken Deze door hitte gefuseerde non-woven tussenvoering maakt gebruik van laagsmeltende tweecomponentenvezels voor een schone, uniforme grip en maatvastheid. Het is geschikt voor gestructureerde fronten, taillebanden en bovenkleding en is beter bestand tegen chemisch reinigen dan met latex gebonden weefsels. Bekijk Product →
3. Stitch-Bond niet-geweven tussenvoering
Een vezelweb wordt versterkt door een systeem van kettinggebreide steken dat door het web loopt. De steken bieden een hoge treksterkte en elastisch herstel dat een puur gebonden web niet kan bereiken. Gestikte tussenvoering is een betrouwbare keuze voor gebreide kleding, jerseystoffen en kledingstukken met rekbaarheid, omdat deze met de stof meebeweegt en terugkeert naar vorm zonder permanente vervorming.
4. PP-spingebonden niet-geweven tussenvoering
Doorlopende polypropyleenfilamenten worden geëxtrudeerd, in een willekeurig web gelegd en door hitte en druk aan elkaar verbonden. Spunbond polypropyleen is sterk vanwege zijn gewicht, van nature waterbestendig en bestand tegen de meeste chemicaliën. Het wordt veel gebruikt in bovenkleding, petten, sportkleding en industriële werkkleding waar een stijve, stevige versteviging nodig is zonder het grootste deel van geweven haardoeken.
5. PP-TPU elastische tussenvoering
Dit is een composiet van polypropyleen non-woven basis gecombineerd met thermoplastische polyurethaan (TPU) film of elastische filamenten. Het levert gecontroleerde rek in één of beide richtingen en herstelt vervolgens zonder door te zakken. PP-TPU elastische tussenvoering is gespecificeerd voor taillebanden, halslijnen, mouwopeningen en prestatiekleding waarbij de naad mee moet rekken met het lichaam en netjes terug moet klikken.
| Typ | Verbindingsmethode | Typisch gewicht | Beste toepassingen |
|---|---|---|---|
| Chemische binding | Acryl- of latexbindmiddel | 25–80 g/m² | Overhemden, jurken, blouses |
| Thermo-bond | Laagsmeltende vezelfusie | 30–120 g/m² | Gestructureerde voorkanten, taillebanden |
| Stitch-binding | Scheringgebreide steken | 60–180 g/m² | Gebreide kleding, stretchkleding |
| PP-spingebonden | Thermische kalanderverlijming | 40–150 g/m² | Bovenkleding, petten, werkkleding |
| PP-TPU-elastisch | TPU-film of elastische laminering | 70–200 g/m² | Taillebanden, prestatiekleding |
Smeltbare versus niet-smeltbare non-woven interlining: welke heeft u nodig?
Het korte antwoord: Als uw productielijn een smeltpers heeft en uw buitenstof hitte en druk kan verdragen, kies dan voor smeltbaar materiaal. Als u met warmtegevoelige stoffen werkt, zoals sommige synthetische stoffen of zijde met kralen, of als het kledingstuk maximaal ademend vermogen vereist, kies dan voor niet-smeltbare stoffen (innaaien).
Smeltbare non-woven tussenvoering is aan één zijde voorzien van een coating van thermoplastische lijm. Tijdens het versmelten bij 140–160°C, een druk van 2–4 bar en 12–18 seconden smelt de lijm en hecht de tussenvoering aan de schaalstof. De verbinding is direct en uniform, wat de productie dramatisch versnelt en de arbeidskosten verlaagt in vergelijking met het op zijn plaats naaien van de tussenvoering.
Niet-smeltbare tussenvoering heeft geen lijm. Het wordt als een aparte laag aan de stof gestikt, hetzij door een naad, hetzij door los quilten. Ingenaaide tussenvoering is de veiligere keuze als de buitenstof een coating, een thermoplastisch oppervlak of een delicaat weefsel heeft dat door het smeltproces verpletterd of gesmolten zou worden. Het wordt ook gebruikt in de haute couture, waar de ambachtsman maximale controle wil over de kledingstructuur.
| Factor | Smeltbaar | Niet-smeltbaar |
|---|---|---|
| Kleefmiddel | PA-, PES-, EVA- of TPU-puntcoating | Geen |
| Toepassing | Fusingpers bij hitte en druk | Naaien of quilten |
| Snelheid | Hoog, geschikt voor massaproductie | Laag, arbeidsintensief |
| Beste voor | Katoen, wolmengsels, geweven synthetische stoffen | Pure zijde, gecoate stoffen, couture |
| Beperking | Warmte kan sommige stoffen verstijven of markeren | Voegt naaitijd toe; kan plooien als het niet op elkaar afgestemd is |
In de commerciële praktijk neemt smeltbare non-woven tussenvoering het grootste deel van het volume voor zijn rekening, omdat fuseerpersen al standaarduitrusting zijn in de meeste kledingfabrieken. Houd een kleine voorraad niet-smeltbare tussenvoering aan voor het maken van monsters en voor speciale stoffen die niet tegen hitte kunnen.
Hoe u de juiste non-woven interlining selecteert
De selectie begint met de schaalstof en eindigt met een proeffusie. Doorloop deze vijf controles in de volgende volgorde:
- Overeenkomen met het gewicht. Weeg uw buitenstof in gram per vierkante meter (gsm). Een lichtgewicht of middelzware non-woven tussenvoering moet doorgaans 30-60 procent van het gewicht van de schaalstof bedragen voor zachte versteviging. Voor gestructureerde gebieden zoals kragen en manchetten ga je tot 70-100 procent. Voor een buitenstof van 120 g/m2 is een tussenvoering van 40-70 g/m² doorgaans veilig; voor een bovenkledingstof van 250 g/m² moet u rekening houden met 100-180 g/m².
- Definieer het afdekdoel. Een scherpe, koepelvormige kraag heeft een thermo-bond of chemisch-bond tussenvoering nodig met een stevige afwerking. Een zachte, vloeiende blouse heeft een lichtgewicht tussenvoering met chemische binding nodig. Houd de tussenvoering tegen de schaalstof en laat deze op natuurlijke wijze vallen; de combinatie moet als één laag bewegen en niet met elkaar vechten.
- Bevestig de fuserparameters. Standaard smeltbare non-woven tussenvoeringen gemaakt door gevestigde fabrikanten smelten goed bij 140–160°C, 2–4 bar, 12–18 seconden. Als uw fuserpers op een lagere temperatuur of een kortere cyclus werkt, vraag dan uw leverancier om een lijmvariant met lage temperatuur.
- Test op doorhalen en doorschijnen. Plaats een gesmolten monster voor een lichtbak. Er mogen geen plakstippen zichtbaar zijn op het gezicht. Trek vervolgens de tussenvoering met de hand af nadat deze is afgekoeld; het omhulselmateriaal moet scheuren of uitrekken voordat de lijmverbinding loslaat.
- Controleer het wasgedrag. Smelt monsters en laat ze één reguliere wascyclus doorlopen op de temperatuur die uw klant zal gebruiken. Meet delaminatie, borreling en krimp. Als de tussenvoering meer dan 2 procent krimpt, terwijl de buitenkant slechts 0,5 procent krimpt, zal het kledingstuk bij de naden plooien.
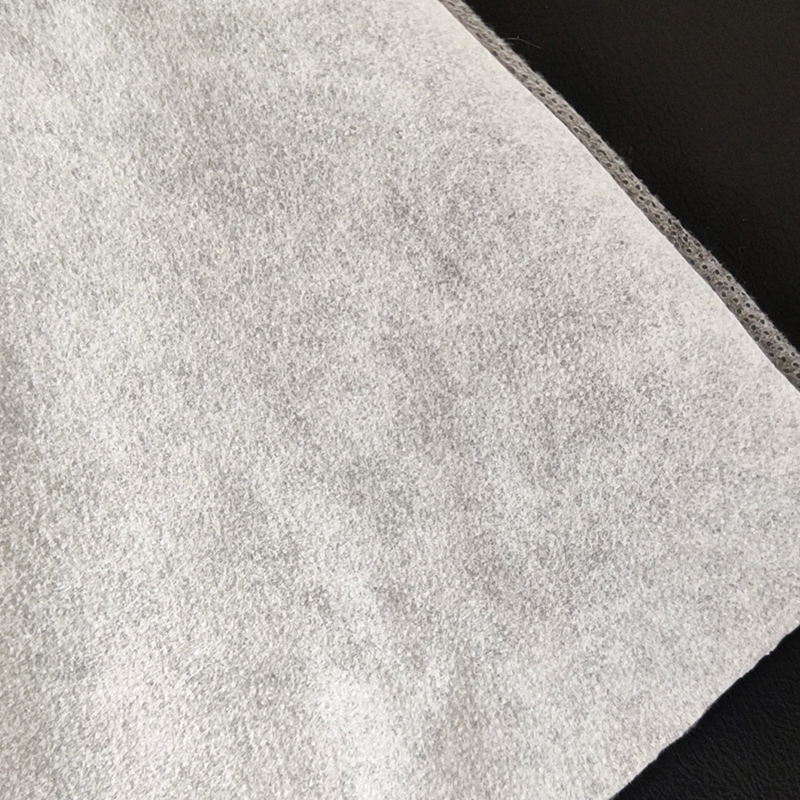 PP TPU elastische tussenvoering voor stretchstoffen Deze lichtgewicht gebreide tussenvoering combineert met middelzware stretchstoffen zoals leggings en sportbeha's en biedt een hoge elasticiteit, goed herstel en sterke grip - handig bij het selecteren van tussenvoering voor prestatiekleding die met de schaalstof moet meebewegen. Bekijk Product →
Sla de proeffusie niet over. Fabrikanten bieden aanbevolen instellingen, maar elke schaalstof heeft zijn eigen oppervlaktechemie, porositeit en vochtterugwinning. Een proefrit van 30 centimeter is voldoende om uit te vinden of de tussenvoering en de stof compatibel zijn voordat u een volledige productiepartij vastlegt.
Belangrijkste toepassingen in de kledingproductie
Non-woven tussenvoering komt voor in bijna elke kledingcategorie, maar de prestatie-eisen veranderen afhankelijk van het eindgebruik.
Overhemden en blouses
Kragen, manchetten, knopenlijsten en knoopsluitingen vereisen een frisse, stabiele tussenvoering die zijn vorm behoudt tijdens het wassen. Thermo-bond en chemisch gebonden non-woven tussenvoeringen in het bereik van 40-80 g/m² zijn de standaardkeuze. De tussenvoering moet bestand zijn tegen krimp, omdat een kraag die sneller krimpt dan het shirtlichaam aan de uiteinden zal krullen.
Pakken, jassen en maatjassen
Voorpanelen en revers maken traditioneel gebruik van geweven haarvoering, maar non-woven versies worden steeds vaker gespecificeerd voor half canvas en full-fusion constructies. Een thermogebonden non-woven met een gewicht van 90–140 g/m² biedt de benodigde stof voor een reversrol zonder de hogere kosten van geweven wolmengsels. Voor het borstgedeelte wordt stitch-bond non-woven gebruikt om het herstel tijdens het dragen te behouden.
Gebreide kleding en truien
Halslijnen, armsgaten en schoudernaden in gebreide kleding hebben een tussenvoering nodig die mee rekt met de stof en zich herstelt zonder door te zakken. Stitch-bond en PP-TPU elastische tussenvoeringen hebben hier de voorkeur omdat ze spanning in meerdere richtingen verdragen en niet plooien wanneer het breisel wordt genaaid met een overlockmachine.
Bovenkleding en prestatiekleding
Waterdichte jassen, windjacks en technische shell-kleding maken gebruik van PP-spingebonden non-woven tussenvoering omdat deze geen vocht absorbeert en niet delamineert bij blootstelling aan regen of condensatie. De tussenvoering moet ook smelten bij lage temperaturen verdragen, zodat het waterdichte membraan op de schaalstof niet wordt beschadigd.
Borduur- en decoratieve stiksels
Niet-geweven tussenvoering doet ook dienst als borduurstabilisator. Afscheurbare, weggesneden en wateroplosbare non-woven ruggen ondersteunen de stof tijdens het naaien op hoge snelheid en worden vervolgens verwijderd of bijgesneden. Deze productfamilie is technisch gezien een niet-geweven stof en deelt dezelfde productielijnen als interlining. Daarom betrekken veel leveranciers van kledingaccessoires beide bij dezelfde partner.
Hoe non-woven interlining wordt vervaardigd
Als u de productiestappen begrijpt, kunt u kwaliteitsproblemen in de fabriek oplossen. De volledige productieproces voor niet-geweven interlining begint met het openen en reinigen van de vezels en volgt vervolgens deze volgorde:
- Webvorming. Gereinigde stapelvezels worden gekaard of met de lucht tot een uniform web gelegd. Filamentproducten zoals PP-spunbond worden rechtstreeks vanuit de extruder gelegd.
- Verbinden. Het web wordt geconsolideerd door een van de hierboven beschreven methoden: chemische verzadiging van het bindmiddel, thermische activering van laagsmeltende vezels, of mechanisch naaien/naalden.
- Coating (voor smeltbare typen). Een thermoplastische lijm wordt aan één zijde in een stippenpatroon aangebracht met behulp van een pastapunt of strooikop. De puntgrootte en steek worden geselecteerd op basis van de schaalstof en de smeltomstandigheden.
- Afwerking. Het gecoate web gaat door een droogkamer en vervolgens door een kalander die de uiteindelijke dikte en gladheid vastlegt.
- Inspectie. Rollen worden gecontroleerd op uniformiteit van de coating, gewicht van de baan en treksterkte voordat ze worden gesneden en verpakt.
Een gerenommeerde fabrikant zal voor elke rol een technisch gegevensblad verstrekken, waarop het gsm-formaat, het coatingtype, de puntdichtheid, het smeltvenster, het krimppercentage en de afpelsterkte worden vermeld. Deze parameters zouden moeten verschijnen op het specificatieblad dat u deelt met uw productieteam.
Veelvoorkomende defecten en hoe u ze kunt voorkomen
De meeste klachten over interlining zijn terug te voeren op fuserparameters of een onjuiste interliningspecificatie. In de onderstaande tabel staan de defecten die het vaakst voorkomen op fabrieksvloeren en de praktische correctiestappen.
| Defect | Typische oorzaak | Correctie |
|---|---|---|
| Borrelen of luchtzakken | Onvoldoende druk of fuseertijd; vocht op de schaalstof | Verhoog de druk met 0,5 bar; verleng de fuseertijd met 3 seconden; Droog de stof voor |
| Zelfklevende stippen zichtbaar op het gezicht | Coatinggewicht te hoog; de smelttemperatuur overschrijdt het lijmbereik | Geef een lager coatinggewicht op; verlaag de temperatuur met 10°C |
| Delaminatie na het wassen | Verkeerde lijmklasse voor het onderhoudslabel | Gebruik PA-lijm voor waterwassen; PES-lijm voor chemisch reinigen |
| Rimpelingen bij de naadlijnen | De krimp van de tussenvoering is hoger dan die van de schaalstof | Vraag voorgekrompen interlining aan; controleer de krimpwaarden op het gegevensblad |
| Stijf en boardy handgevoel | Gewicht tussenvoering te hoog voor de schaalstof | Ga naar het eerstvolgende lagere gsm-bereik en test het laken opnieuw |
Milieu- en duurzaamheidsoverwegingen
Inkopers en nalevingsteams beoordelen nu onderling verbonden leveranciers op milieuprestaties, en niet alleen op prijs en doorlooptijd. Drie gebieden verdienen aandacht bij de inkoop van non-woven interlining:
- Gerecycled vezelgehalte. Gerecycled polyester en gerecycled katoen kunnen nieuwe vezels in veel non-woven tussenvoeringconstructies vervangen zonder merkbare prestatieverandering. Een product gemaakt met 50-80 procent gerecyclede vezels verkleint de ecologische voetafdruk van het kledingstuk.
- In water oplosbare opties. In koud water oplosbare en heet water oplosbare non-woven producten elimineren de verwijdering van afscheurbaar rugafval bij borduurwerkzaamheden. De achterkant lost volledig op tijdens het wasproces, waardoor er minder afval ontstaat in de fabriek en op consumentenniveau.
- Bindmiddel- en lijmchemie. Sommige niet-geweven tussenvoeringen met chemische bindingen zijn nog steeds afhankelijk van bindmiddelen op oplosmiddelbasis. Vraag uw leverancier naar acryl- of oplosmiddelvrije formuleringen op waterbasis. Deze producten voldoen aan strengere eisen op het gebied van chemisch beheer en verbeteren de luchtkwaliteit binnenshuis in uitsnijderijen.
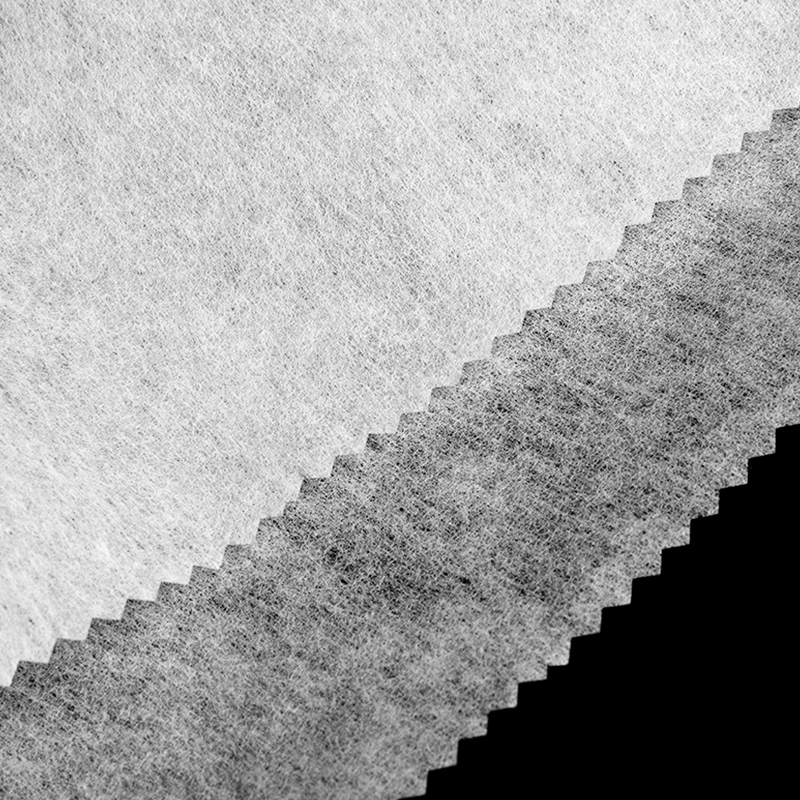 Niet-geweven interlining met chemische binding voor weerstand tegen hoge temperaturen Deze tussenvoering is voornamelijk gemaakt van polyester met opties van viscose en is bestand tegen kaarden bij hoge temperaturen tot 260°C. Het is verkrijgbaar in verschillende gevoels- en absorptieniveaus, geschikt voor kledingvoeringen en filtermaterialen, en biedt een lagere smelttemperatuur voor energiebesparing. Bekijk Product →
Het samensmelten van energie maakt ook deel uit van de vergelijking. Tussenvoeringen met een lagere smelttemperatuur besparen elektriciteit en verminderen het risico op thermische schade aan gevoelige stoffen. Een leverancier die een consistente coatingkwaliteit kan aantonen bij 140°C in plaats van 160°C, geeft u een meetbaar duurzaamheidsvoordeel gedurende een productiejaar.
Veelgestelde vragen
Wat is het verschil tussen geweven en non-woven tussenvoering?
Geweven tussenvoering wordt geproduceerd door schering- en inslaggarens met elkaar te verweven, waardoor het een gedefinieerde nerfrichting, een hoge treksterkte en de mogelijkheid krijgt om zware stoffen zoals wollen pakken te ondersteunen. Non-woven tussenvoering wordt gemaakt door vezels direct aan elkaar te hechten; het heeft geen korrels, is lichter en goedkoper, is bestand tegen rafelen en gedraagt zich in alle richtingen hetzelfde. Voor lichtgewicht en middelzware kledingstukken is non-woven tussenvoering meestal de betere commerciële pasvorm.
Kan non-woven tussenvoering worden gebruikt op stretchstoffen?
Ja, maar alleen met de juiste constructie. Een standaard non-woven met chemische binding of thermobinding heeft een beperkte rek en beperkt de beweging van de stof. Voor stretchstoffen specificeert u gestikte niet-geweven tussenvoering of elastische PP-TPU-tussenvoering. Deze zijn zo ontworpen dat ze langer worden met de stof en terugkeren naar hun oorspronkelijke afmetingen, waardoor bubbels en vervorming op stresspunten zoals schouders en taillebanden worden voorkomen.
Welke temperatuur moet ik gebruiken om non-woven tussenvoering te smelten?
Standaard smeltbare non-woven tussenvoeringen van polyester en polyamide smelten goed bij 140–160°C met een verblijftijd van 12–18 seconden en een druk van 2–4 bar. Bevestig altijd de aanbevolen instellingen op het gegevensblad van de leverancier en voer een proef uit met uw daadwerkelijke schaalstof, omdat oppervlaktekleurstoffen, afwerkingen en vochtgehalte de hechtingsvorming beïnvloeden.
Waarom is het tussenvoeringpatroon zichtbaar op de voorkant van de stof?
Doorschijnen gebeurt wanneer het gewicht van de tussenvoering te hoog is voor het materiaal van de schaal, wanneer de lijmlaag te zwaar is, of wanneer de smelttemperatuur boven het aanbevolen bereik ligt en de lijm door de poriën smelt. Schakel over naar interlining met een lager gsm-gehalte of een fijnere puntcoating en verlaag de fuseertemperatuur in stappen van 5°C totdat de markering onder een lichtbak verdwijnt.
Hoe bereken ik het juiste tussenvoeringgewicht voor een kledingstuk?
Begin met het gewicht van de schaalstof in g/m². Voor een zachte, vloeiende drapering selecteert u een tussenvoering in het bereik van 30-60 procent van de gsm-stof van de buitenlaag. Voor gebieden die een duidelijke structuur nodig hebben, zoals kragen, manchetten en taillebanden, selecteert u 70-100 procent. Bevestig vervolgens door een monster samen te smelten en het handgevoel en uiterlijk te beoordelen aan de hand van uw goedgekeurde standaard.
Overleeft non-woven interlining herhaaldelijk wassen en chemisch reinigen?
Als de lijmklasse is afgestemd op het zorgproces, ja. Polyamide (PA) lijm is de standaard voor wassen met water; polyester (PES) lijm is bestand tegen chemische reinigingsmiddelen. De tussenvoeringbasis moet ook voorgekrompen zijn tot een niveau dat compatibel is met de schaalstof. Vraag uw leverancier naar krimpwaarden en voer één wastest uit op een gesmolten monster vóór de bulkproductie.